主要表现在:
1、加工过程调刀和首末件检验耗时耗人;
2、加工和测量过程分离,产生大量等待;
3、测量和分析过程分离,缺少可视化;
4、测量数据的准确性和及时性均不足;
5、测量设备价格高,人员技术依赖较高;
6、分析无法反馈补偿,易产生不良报废。
针对这些问题,我们提供了以下产品功能:
1、自动测量产品加工尺寸,并完成补偿;
2、自动对刀,设定刀补完成进刀位设置;
3、通讯集成,构建工厂级测量分析系统。
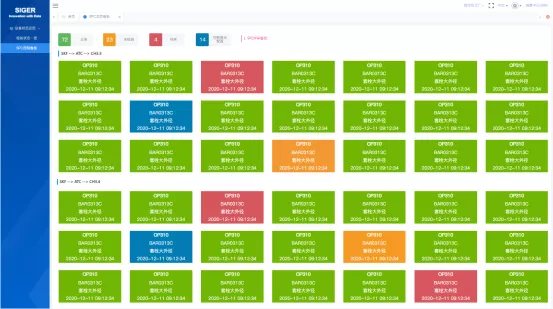
对产品进行关键性项目数值监控,用麻将图的展示效果,将当前刀补数值、SPC状态监控等状态清晰的展现在页面上,便于员工快速反应。
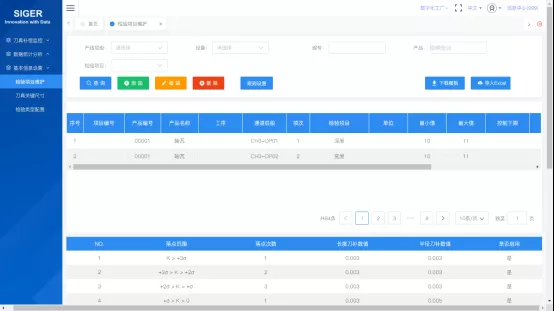
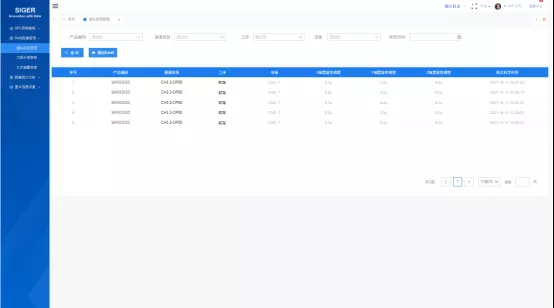
测头标定记录、刀具补偿管理、工件测量管理、检验程序管理等功能,通过与测量探头结合,完成测头标定记录、刀具补偿记录、工件测量记录以及程序管理等功能,实现系统化管理。
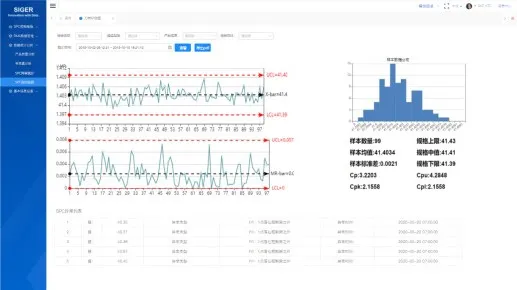
结合RMS实时测量产品,完成SPC实时监控,结合偏差补偿原则,实现无人化自动补偿实现,确保CPK稳定1.67以上。
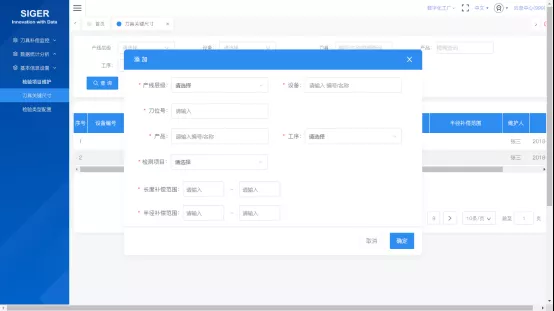
配置基础信息,产品加工关键项目以及对应的刀具刀位,根据不同的触发异常条件做到自动调整刀补值,设置刀具补偿上下限,防止刀具加工过程中过度补偿。